プラント配管や設備配管の現場において、既製品の90度や45度ではどうしても収まらない取り回しが発生した際、必須となるのが「エルボの角度切り(斜め切断)」です。しかし、三角関数の取り扱いや芯引き計算のミス、切断代(ノコ刃の厚み)の見落としによって、現場でのやり直しや材料ロスに頭を悩ませる技術者は後を絶ちません。
本記事では、2026年現在の現場加工標準とデジタルツール活用を踏まえ、エルボ角度切りの基本的な計算式から実寸法の割り出し方、ロング・ショート別の基準値、さらには展開図やエクセルを活用した高精度なカット手順までを徹底解説します。
📌 【この記事の重要ポイントまとめ】
- 要点1:エルボの芯引き計算は「曲げ半径(R)× tan(切断角度 θ ÷ 2)」の基本公式で正確に算出可能。
- 要点2:ロングエルボ(1.5D)とショートエルボ(1.0D)の曲げ半径の違いが寸法出しの精度を大きく左右する。
- 要点3:内側・外側の切断長さを割り出す展開寸法と、切断代(刃厚)の事前加算が現場溶接の一発合格を分ける。
【基本公式】エルボ角度切り計算式と芯引き寸法の求め方

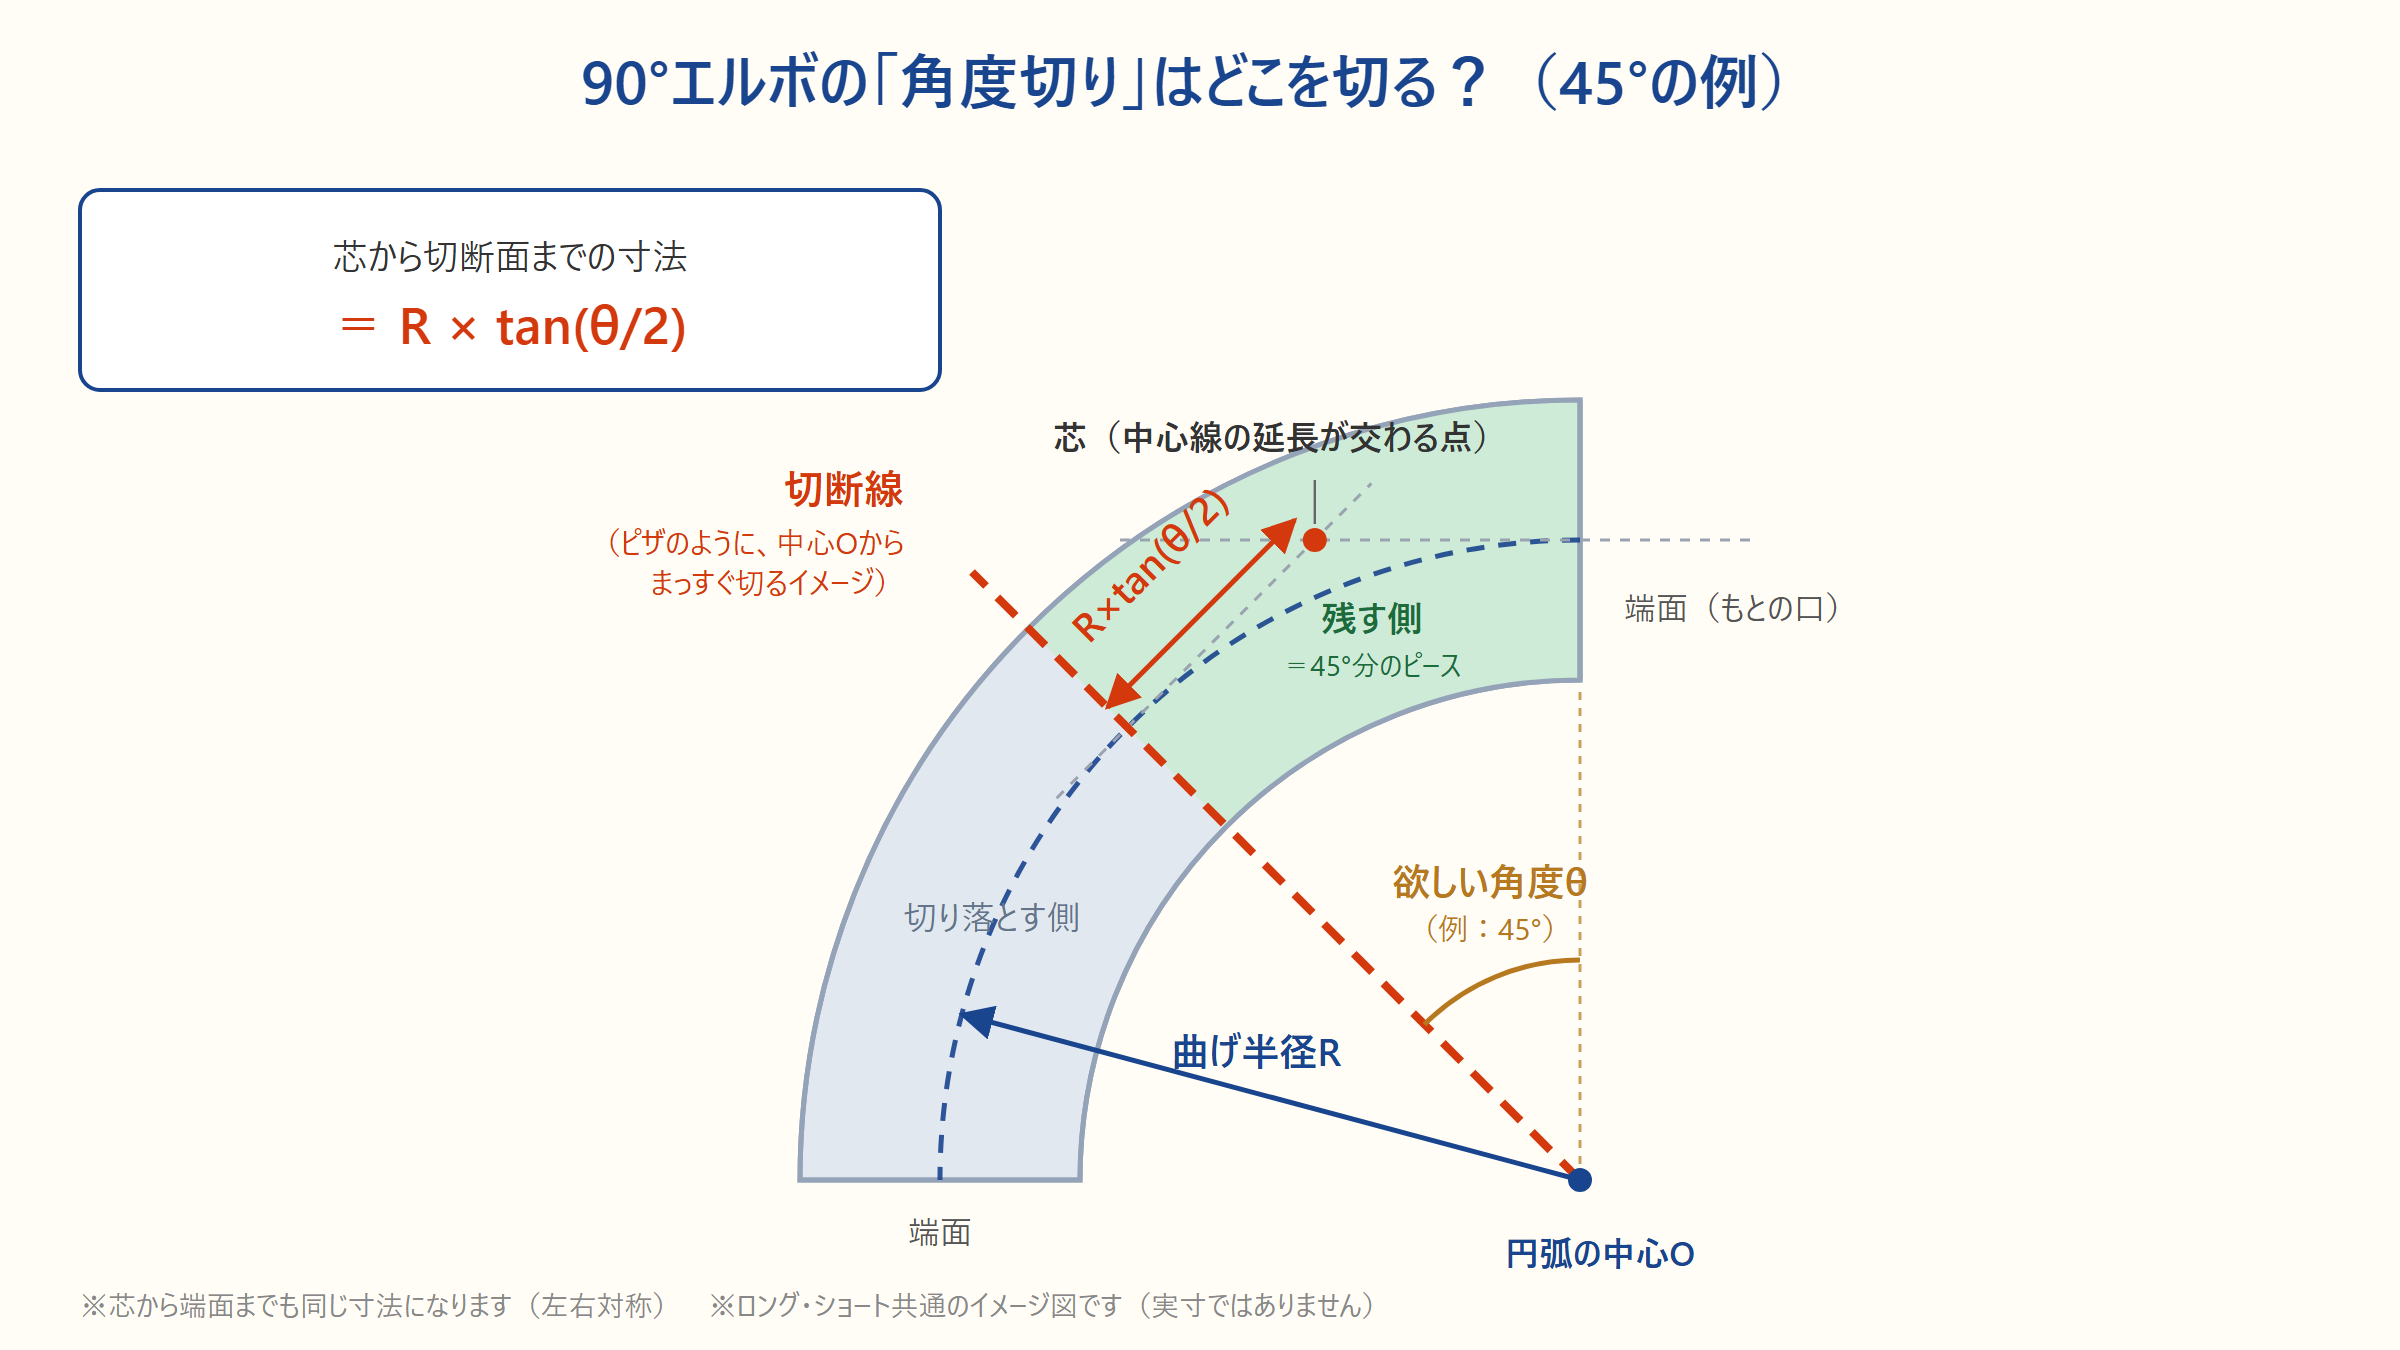
エルボを指定した角度 $\theta$ で切断する場合、最初に行うべきはエルボ芯引き計算です。芯引き寸法(配管中心線が交差する点からエルボ端面までの距離)を正しく把握しなければ、接続する直管のカット寸法が狂ってしまいます。
エルボの芯引き寸法($L$)を求める公式は以下の通りです。
エルボ芯引き計算式: $L = R \times \tan\left(\frac{\theta}{2}\right)$
ここで、$R$ はエルボの曲げ半径(センターから端面までの基本半径)、$\theta$ は曲げたい目標角度(例:30度、60度など)です。例えば、100Aのロングエルボ($R = 152.4\text{ mm}$)を30度に角度切りしたい場合、計算は以下のようになります。
$$L = 152.4 \times \tan(15^\circ) \approx 152.4 \times 0.2679 = 40.83\text{ mm}$$
この基本数値を基準にすることで、直管と組み合わせた全体の配管ルート長を正確に設計できます。
【90度・45度対応】現場で失敗しない斜め切り寸法の出し方と計算手順

エルボ本体にケガキ線を入れて実際に切断機やバンドソーで斜め切りを行う際は、芯引き寸法だけでなく「外周側(背)」と「内周側(腹)」の実切断寸法の出し方が不可欠です。90度エルボ角度切り寸法や45度エルボ切り詰め計算では、エルボの外径($OD$)を考慮した円弧長の計算が必要になります。
配管エルボ切断計算方法のステップは次の3段階で進めます。
ステップ1:エルボ中心線の円弧長($C_{\text{center}}$)の算出
$$C_{\text{center}} = 2 \times \pi \times R \times \left(\frac{\theta}{360}\right)$$
ステップ2:外側(背側)の円弧長($C_{\text{back}}$)の算出
外側半径は $R + \frac{OD}{2}$ となるため、以下の式で求めます。
$$C_{\text{back}} = 2 \times \pi \times \left(R + \frac{OD}{2}\right) \times \left(\frac{\theta}{360}\right)$$
ステップ3:内側(腹側)の円弧長($C_{\text{front}}$)の算出
内側半径は $R - \frac{OD}{2}$ となるため、以下の式で求めます。
$$C_{\text{front}} = 2 \times \pi \times \left(R - \frac{OD}{2}\right) \times \left(\frac{\theta}{360}\right)$$
端面からそれぞれの長さを測定してマーキングし、外周に沿って柔軟な定規やフィルムバンド(ペーパークラフトバンド)を巻き付けて結ぶことで、正確な切断ラインをケガくことが可能です。
【比較データ】ロングエルボ・ショートエルボのカット寸法と基準値一覧

配管加工で頻繁に使われるJIS規格(JIS B 2311/2312/2313等)の突合せ溶接式エルボをベースに、代表的な呼び径における曲げ半径と、主要な角度切り時の計算基準値を比較表にまとめました。ショートエルボ角度切りとロングエルボカット寸法では曲げ半径が異なるため、混同しないよう注意が必要です。
| 呼び径(A / B) | エルボ種別と曲げ半径(R) | 30度切断時の芯引き寸法 | 60度切断時の芯引き寸法 |
|---|---|---|---|
| 50A(2B) | ロング(1.5D):76.2 mm ショート(1.0D):50.8 mm | ロング:約 20.4 mm ショート:約 13.6 mm | ロング:約 44.0 mm ショート:約 29.3 mm |
| 80A(3B) | ロング(1.5D):114.3 mm ショート(1.0D):76.2 mm | ロング:約 30.6 mm ショート:約 20.4 mm | ロング:約 66.0 mm ショート:約 44.0 mm |
| 100A(4B) | ロング(1.5D):152.4 mm ショート(1.0D):101.6 mm | ロング:約 40.8 mm ショート:約 27.2 mm | ロング:約 88.0 mm ショート:約 58.7 mm |
| 150A(6B) | ロング(1.5D):228.6 mm ショート(1.0D):152.4 mm | ロング:約 61.3 mm ショート:約 40.8 mm | ロング:約 132.0 mm ショート:約 88.0 mm |
【実態検証】利用者の生の声と現場目線で見えたリアル
建設現場や配管加工ショップの職人間コミュニティ(SNSや現場技術フォーラム)に寄せられる実体験を検証すると、計算式通りに切断しても「溶接時にどうしても隙間(ルートギャップ)が合わない」という声が多数見受けられます。
現場の実態調査で見えてきた主な原因は以下の3点に集約されます。
- 切断代(刃幅)の未考慮:高速カッターや帯鋸の刃厚(約 2.0〜3.5 mm)を計算に入れずケガキ線の真上を切ってしまい、実寸が短くなる。
- 開先加工代の狂い:斜め切断後にグラインダーでV型開先を取る際、ベベル角度(約30度〜35度)の削り込み深さでさらに端面が後退する。
- エルボ自体の製造公差:JIS規格品であっても、外径や曲げ半径に微小な公差(±1〜2mm程度)が存在するため、現物測定を怠ると誤差が累積する。
ベテラン配管工の証言によると、「計算値で出た寸法に切断代をプラスしてケガき、切断後に現物合わせでルートフェースと開先を整えるのが最も歩留まりが良い」とされています。
一般に知られていない盲点とネットの誤解
インターネット上の簡易まとめやSNS情報で散見される誤解のひとつに、「直管の角度切り展開図をそのままエルボに巻き付ければ切れる」というものがあります。これは大きな誤りです。
直管(パイプ)は中心線が直線であるため、斜め切断時の展開図は標準的な正弦波(サインカーブ)を描きます。しかしエルボは中心線自体が円弧(トーラス形状)であるため、単純なサインカーブの展開図紙を巻き付けると、円周方向の位置によって伸び縮みの歪みが生じ、端面が平面にならず波打ってしまいます。
エルボ角度カット展開図を作成・使用する際は、三次元CADから出力したトーラス曲面対応の型紙を用いるか、背側・腹側・両サイドの4点測定法によって外周を分割ケガキする方法を採るのが鉄則です。
【業務効率化】配管加工角度計算ツールとエクセル計算シートの活用術
複雑なエルボ切断角度の求め方を現場で毎回関数電卓で叩くのは、入力ミスや時間ロスの原因になります。近年はスマートフォン対応の配管加工角度計算ツールアプリや、事前設定されたエルボ角度切りエクセル計算シートの活用がデファクトスタンダードとなっています。
自社で配管工事角度切り計算シートを組む場合、以下の関数構成を作成しておくと重宝します。
= RADIANS(切断角度):度数法からラジアンへの変換= R * TAN(RADIANS(切断角度 / 2)):芯引き寸法の自動算出= 2 * PI() * (R + 外径/2) * (切断角度 / 360):背側カット寸法の算出
クラウドストレージ経由でスマートフォンから数値を入力できるようにしておけば、現場採寸から加工指示までのリードタイムを大幅に削減できます。
【プロの結論】おすすめできる現場・慎重になるべき加工条件の判断基準
エルボの現場角度切り加工は柔軟な取り回しを可能にする一方で、流体抵抗の増加や強度面のリスクも孕んでいます。加工を実施すべきかどうかの客観的な判断基準は以下の通りです。
【角度切り加工を推奨できるケース】
- 低圧の排水・ベント配管、空調ダクト、 allgemeine 給排水設備
- 既製品の特殊角度エルボ(15度、30度、60度等)の納期が合わず、工期厳守が最優先される現場
- 熟練溶接士および開先加工設備が現場に整っている環境
【角度切りを避け、既製品特注・ベベル加工品を手配すべきケース】
- 高圧ガス保安法、消防法、電気事業法の適用を受ける高圧蒸気・高圧ガスライン(切断部の強度計算書や非破壊検査が厳格に求められるため)
- サニタリー配管や内面ライニング配管(切断によって内面研磨や防食層が破壊されるため)
- 管径が200Aを超える大口径配管(手動切断での直角度維持が極めて難しく、溶接欠陥のリスクが高まるため)
【エルボ 角度 切り 計算】に関するよくある質問(FAQ)
Q1:90度エルボから45度エルボを2個切り出すことは可能ですか?
A1:理論上は可能に見えますが、切断機やバンドソーの刃厚(約2〜3mm)と開先加工代が消費されるため、正確な45度エルボを2個分完全な寸法で取ることはできません。どちらか一方、または双方が寸法不足になりますので、45度が必要な場合は45度既製エルボを使用するか、90度エルボから1個だけ切り出してください。
Q2:エルボの切断角度 $\theta$ 自体が図面から分からない場合、どう求めればいいですか?
A2:配管のオフセット寸法(芯ズレ寸法 $X$)と直管スパン($Y$)から、逆三角関数を用いて $\theta = \arctan(X / Y)$ で求めます。現場ではレーザー距離計や下げ振りを用いて高低差と水平移動量を実測し、角度を割り出します。
Q3:現場で型紙を使わずに正確にケガく裏ワザはありますか?
A3:エルボの「背(外側)」と「腹(内側)」の計算寸法をマーキングした後、水準器付きプロトラクター(角度計)や、定盤上にエルボを固定してハイトゲージ・レーザーマーカーで水平ラインを照射する方法が確実です。また、幅広のマグネット帯テープを外周に巻き付けることで、綺麗な切断ガイドラインを引くことができます。
まとめ:高精度なエルボ角度切りを実現する確実なアプローチ
エルボの角度切り計算は、「芯引き公式($R \times \tan(\theta/2)$)」と「内外周の円弧長計算」を正しく理解し、切断代や開先代といった現場の物理的要因を織り込むことで、一発で隙間のない完璧な配管加工が可能になります。
加工前には必ず現物の呼び径(ロング/ショートの別)と実測外径を確認し、エクセル計算シートや加工アプリを併用しながら、安全かつ高精度な施工を進めてください。 (出典: エルボ 角度 切り 計算(Yahoo!ニュース))